

Bewerking van aluminiumproduceert structurele componenten met nul-porositeit door subtractiemassieve CNC-bewerkinguit geëxtrudeerd, gewalst of continu-gegoten materiaal. Hoewel het percentage schroot van grondstoffen vaak boven de 80% uitkomt, kan het kiezen van stress-verlichte gemoedstoestanden (zoals6061-T651of7075-T651) in combinatie met symmetrische voorbewerkingsprotocollen voorkomt het kromtrekken van onderdelen veroorzaakt door interne restspanningsvrijgave. Voor productievolumes van minder dan 500 tot 1.000 eenheden,het bewerken van aluminiumelimineert doorlooptijden voor harde gereedschappen en afschrijvingskosten die gepaard gaan met spuitgieten.
Billet versus gegoten versus gesmeed aluminium: metallurgische realiteit en mechanische grenzen
Bij precisieproductie,billet aluminiumverwijst naar massief half{0}}afgewerkt materiaal geproduceerd via continugieten, hete extrusie of walsen. In tegenstelling tot bijna-netto-shape castings,CNC-bewerking uit massief aluminiumvertrouwt volledig op subtractieve materiaalverwijdering om de uiteindelijke nominale geometrie te bereiken. Ingenieurs die op zoek zijn naar een bredere basislijn voor algemene legeringseigenschappen kunnen ons raadplegenfundamentele aluminium CNC-bewerkingsgids.
Industriële sectoren zoals de lucht- en ruimtevaart, de motorsport, de verwerking van halfgeleiders en chirurgische robotica geven prioriteitvervaardigd uit billet aluminiumcomponenten vanwege structurele voorspelbaarheid. Spuitgietstukken brengen inherente risico's met zich mee van interne waterstofporositeit, krimpholtes en oxide-insluitsels. Voor een diepgaande-vergelijking van cast-alternatieven, bekijk onzespeciale gegoten aluminium CNC-bewerkingsgids. Billet aluminium CNC-onderdelenbieden continue, dichte materiaalmatrices die een hermetische afdichting, uniforme diëlektrische doorslagsterkte en consistente mechanische respons onder cyclische vermoeiingsbelastingen garanderen.

Microstructuur, percentage lege defecten en vergelijking van mechanische eigenschappen
Om het juiste productieproces voor structurele componenten te selecteren, moeten ingenieurs de interne kristalrooster- en korrelstroomeigenschappen van elk papierformaat evalueren:
1. Gegoten aluminium (bijv. A380, A356):Vloeibaar metaal gegoten in een vormholte. Stolling levert een isotrope, dendritische microkristallijne structuur op. Het is gevoelig voor gasinsluiting, micro-krimp en plaatselijke segregatie van siliciumfasen, waardoor de ultieme treksterkte (Rm) en de cyclische vermoeiingslevensduur worden beperkt.
2. Billet aluminium voorraad (bijv. 6061-T651, 7075-T651):Massieve gegoten blokken die mechanisch worden bewerkt via extrusiepersen of walserijen. Deze longitudinale plastische vervorming breekt dendritische netwerken af, lijnt korrelstructuren uit langs de primaire mechanische as en sluit micro-holten.
3. Gesloten-matrijzensmeedstukken:Massieve voorvormen die zijn vervormd onder multi{0}}hydraulische druk in voorgevormde matrijzen. Smeden genereert een continue graanstroom die zich direct rond de externe geometrie van het onderdeel vormt.
|
Mechanische en fysieke eigendom |
Billet aluminium (6061-T651 plaat) |
Gegoten aluminium (A380.0 als-gegoten) |
Gesmeed aluminium (6061-T6 smeden) |
|
Opbrengststerkte (Rp0.2) |
276 MPa (40,0 ksi) |
160 MPa (23,2 ksi) |
276 MPa (40,0 ksi) |
|
Ultieme treksterkte (Kamer) |
310 MPa (45,0 ksi) |
324 MPa (47,0 ksi) |
310 MPa (45,0 ksi) |
|
Verlenging bij breuk (A5) |
12% tot 17% |
3.5% |
12% tot 15% |
|
Elasticiteitsmodulus (E) |
68,9 GPa |
71,0 GPa |
68,9 GPa |
|
Vermoeidheidslimiet (N=5×10⁸ cycli) |
96,5 MPa (14,0 ksi) |
138 MPa (20,0 ksi - ongekerfd) |
103 MPa (15,0 ksi) |
|
Defectpercentage interne holtes en porositeit |
< 0.01% (Hermetic grade) |
1,5% tot 5,0% (vereist impregnering) |
< 0.001% (Aviation structural) |
|
Oriëntatie van korrelgrens |
Directioneel (anisotroop langs de rolas) |
Isotroop (niet-directionele dendrieten) |
Voorgevormd (volgt componentgeometrie) |
|
Tooling afschrijvingshindernis |
$ 0 (nul vaste gereedschapskosten) |
$ 15.000 tot $ 65,000+ (kosten stalen matrijzen) |
$ 25.000 tot $ 90,000+ (stempels smeden) |
Kristalkorrelanisotropie en structurele belastingsoriëntatie
Terwijlmassieve CNC-bewerkinglevert een structurele integriteit die superieur is aan gieten, maar komt niet overeen met de multi-directionele dynamische sterkte van een op maat gemaakt smeedstuk. Geëxtrudeerd of geroldbillet aluminium voorraadvertoont mechanische anisotropie:
Tensile Strength (Longitudinal L)>Tensile Strength (Long Transverse LT)>Treksterkte (korte dwarse ST)
In heavy-gauge rolled plates (>Bij een dikte van 75 mm), kan de korte-transversale (ST) vloeigrens met 10% tot 15% afnemen ten opzichte van de longitudinale walsrichting (L). Bij het ontwerpen van cantileverbeugels met hoge spanning of drukhoudende spruitstukken- moeten de bewerkingsassen de maximale trekvectoren uitlijnen langs de primaire rollende korrel van het materiaal.
Legeringsselectie en de temperval: waarom het specificeren van 6061-T6 leidt tot kromtrekken van onderdelen
Het selecteren van de juiste legering voorprecisiebewerking van billet aluminiumvereist een evenwicht tussen bewerkbaarheid, sterkte-tot-gewichtsverhouding, corrosieweerstand en post-dimensionale stabiliteit.
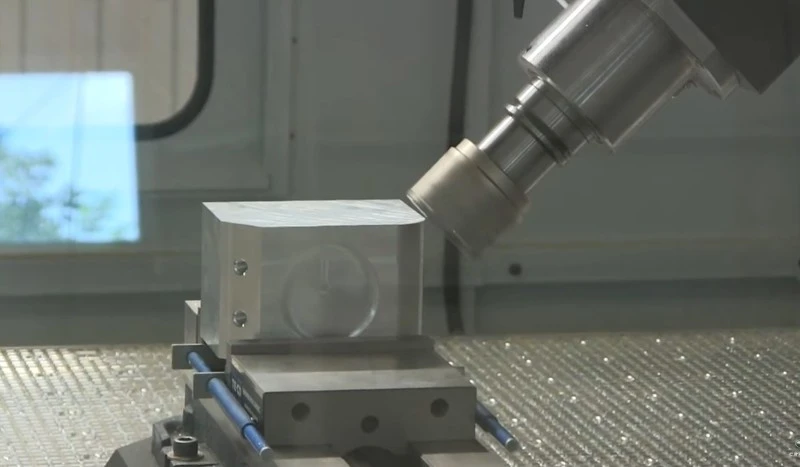
Mechanische profielen van 6061-T651, 7075-T651, 2024-T351 en 5083-H111
· 6061-T651: Silicium-magnesiumlegering. Standaard keuze voorBewerking van aluminium prototypesen productiecomponenten. Beschikt over een hoge breuktaaiheid, lasbaarheid en uniforme respons op Type II en Type III (hardcoat) anodisatie.
· 7075-T651: Zink-gelegeerd, hoog-sterk constructiemateriaal. De vloeigrens overschrijdt 500 MPa. Wordt gebruikt voor lucht- en ruimtevaartschotten, ophangtuimelaars met hoge- belasting en robotica-koppelingen waarbij stijfheid-tot- gewichtsoptimalisatie vereist is. Lagere corrosieweerstand dan legeringen uit de 6000-serie; vereist beschermende oppervlaktecoatings.
· 2024-T351:Koper-gelegeerde kwaliteit met hoge breuktaaiheid en weerstand tegen voortplanting van cyclische vermoeiingsscheuren. Vaak voorkomend in structurele trekelementen in de lucht- en ruimtevaart. Slechte lasbaarheid en gevoelig voor atmosferische corrosie.
· 5083-H111:Niet-hitte-behandelbare magnesiumlegering. Behoudt de mechanische sterkte na het lassen en vertoont een hoge weerstand tegen zeewatercorrosie. Vaak gespecificeerd voor maritieme behuizingen en halfgeleidervacuümkamers.
T6 versus T651 Stressgradiëntdynamiek en reststressverlichting
Standaard opgevenT6in plaats vanT651op technische tekeningen is een dure fouthet bewerken van aluminium.
· Het T6-mechanisme:Bij standaard T6-verwerking ondergaat het materiaal een warmtebehandeling bij ongeveer 530 graden (986 graden F), gevolgd door een onmiddellijke afschrikking met koud water. De buitenoppervlakken koelen af en trekken snel samen, terwijl de binnenkern thermisch uitzet. Deze dynamiek zorgt voor een steile interne spanningsgradiënt: het buitenoppervlak krijgt drukspanning (−80 MPa tot −120 MPa), terwijl de kern trekspanning behoudt (+80 MPa tot +120 MPa).
· De faalmodus:Wanneer een elektronische behuizing met open -holte of structurele spar uit de T6-voorraad wordt gehaald, vernietigt asymmetrische materiaalverwijdering dit evenwicht. Wanneer de interne trekkern bloot komt te liggen, buigt het onderdeel onmiddellijk naar buiten, waardoor de vlakheidstoleranties worden overtreden.
· De T651-oplossing:In de T651-temperatuur rekt de molen de plaat mechanisch uit met 1,5% tot 3,0% van zijn permanente lengte, onmiddellijk na het blussen en voorafgaand aan kunstmatige veroudering. Deze gecontroleerde plastische vervorming herverdeelt en neutraliseert het interne restspanningsprofiel, waardoor de maximale interne spanningen worden verminderd tot onder ±15 MPa.
Winkel-Knelpunten op de vloer: restspanning, anodisatiestrepen en koop-om-kostenval te vermijden
Standaard bewerkingshandleidingen gaan voorbij aan drie specifieke fenomenen op de werkvloer- die direct leiden tot uitvalpercentages, cosmetische defecten en productiekosten per eenheidCNC-bewerking van billet-aluminium.
Asymmetrische materiaalverwijdering en vervormingscontrole in diepe holtes
Bij het uitdiepen van diepe structurele zakken waarverwijdering van aluminium materiaaloverschrijdt 75% tot 85% van het startvoorraadvolume, zelfs al is het al -uitgerektT651materiaal kan kromtrekken als snijpaden worden geprogrammeerd zonder spanningscompensatie.
Als een operator een plaat van 50 mm dik in een standaard pneumatische bankschroef klemt en vanaf slechts één kant een holte van 42 mm diep uitfreest, wordt de gebalanceerde oppervlaktecompressiezone geëlimineerd. De onderste onbewerkte huid dwingt de bodem van het onderdeel omhoog te buigen in een concave boog (0,30 mm tot 1,20 mm over een overspanning van 300 mm).
Dazao Shop-Protocol voor vloerbescherming
1. Symmetrisch voorbewerken Ruw-Omdraaien-Ruw:Bewerk 50% van het ruwe voorraadvolume vanaf vlak A, draai het onderdeel om naar machinaal vlak B en laat de klemkrachten los om natuurlijke spanningsverlichting mogelijk te maken voordat u semi-afwerkingsgangen uitvoert.
2. Gemiddelde natuurlijke/thermische veroudering:Voor ultra{0}}precisiebehuizingen die geometrische toleranties vereisen die kleiner zijn dan ±0,015 mm, ondergaan de onderdelen een sub-kritische spannings-thermische cyclus bij 160∘C gedurende 4 uur tussen voorbewerken en eindafwerken.
3. Ontkoppelde kleminrichtingen:Stijve mechanische bankschroefkaken zorgen voor door klemming-geïnduceerde elastische afbuiging. Dazao maakt gebruik van speciale vacuümklauwplaten en op maat bewerkbare zachte aluminium kaken die onderdelen ondersteunen zonder buigmomenten te veroorzaken.

5-assige gereedschapsbanen en optische anodisatieverkleuring over graanassen
Een veel voorkomende kwaliteitsafwijzing voor meerdere- assenbillet aluminium 5-assige bewerkingomvat kleurbanden, optische strepen en reflectievariaties na type II-zwavelanodiseren.
De grondoorzaak
Geëxtrudeerd knuppelmateriaal heeft langwerpige korrels evenwijdig aan de extrusie-as. Tijdens de 5-assige bewerking van knuppelaluminium stellen continue vectorveranderingen van het gereedschapspad verschillende kristalvlakken bloot aan het snijoppervlak:
· Longitudinale oppervlakken (L):Het snijgereedschap knipt langs de korrelgrenzen. Door het chemisch pre-anodiseren wordt het materiaal gelijkmatig verwijderd, waardoor een spiegelende, heldere afwerking ontstaat.
· Dwars-/eind-korreloppervlakken (ST):Het gereedschap knipt direct over de uiteinden van de korrelgrenzen. Inter-granulair chemisch etsen vindt agressiever plaats, waardoor micro-pitting ontstaat. Hierdoor verandert de brekingsindex van het oppervlak, waardoor de geanodiseerde film onder direct licht zichtbaar donkerder en troebeler lijkt.
Standaardisatie van Dazao-oppervlakteafwerking
Om consistente optische uniformiteit te bereiken over multi{0}}-gebeeldhouwde oppervlakken:
1. Controle op de inkoop van grondstoffen:Specificeer homogene fijn-korrelige, continu-gegoten of kruis-gewalste platen in plaats van standaard direct-geëxtrudeerd staafmateriaal voor cosmetische onderdelen.
2. Conditionering van het oppervlak:Pas een automatische glasparelstraal met een maaswijdte van 120- toe bij een spuitmonddruk van 0,35 MPa (50 PSI). Deze koude-bewerkt de buitenste laag van 15 μm tot 25 μm, waardoor de kristalmatrix van het oppervlak mechanisch wordt gehomogeniseerd en de reflectiviteitsverschillen in de korrelrichting worden geëlimineerd voorafgaand aan het anodiseren.
Koop-tot-Fly Ratio-realiteiten en machinale cyclustijdkostenbepalende factoren
Bij componenten met een hoge-complexiteit is de Buy-to-Fly (BTF)-ratio de belangrijkste drijvende kracht achterkosten voor het bewerken van aluminium. Voor een volledig overzicht van de grondstofprijzen, de afschrijving van gereedschappen en de machine-uurtarieven kunt u onze website raadplegengedetailleerde aluminium CNC-bewerkingskostenanalyse.

Veel inkoopmodellen gaan er ten onrechte van uit dat het hoge schrootvolume grotendeels wordt gecompenseerd door schrootrecyclingkredieten. In productieomgevingen vertegenwoordigen de inkomsten uit schrootchips minder dan 8% tot 12% van de initiële aankoopkosten van grondstoffen.
De echte kostendrijver is deSpindel bedrijfstijdvereist om grote volumes massief aluminium via beperkte paden te verwijderen.
Deep Pocket Corner Radii: de exponentiële kostenvermenigvuldiger
Wanneer een structurele kamer een diepte-tot-hoek-radiusverhouding (D/R) heeft die groter is dan 5:1, kunnen standaard dynamische voorbewerkingsgereedschappen niet worden gebruikt.
In plaats van een starre dynamische voorbewerkingsfrees van ∅20 mm met hoge voedingssnelheden (vf=6.000 mm/min), moet de CNC-programmeur een lange-uitsteekfrees van ∅6 mm gebruiken die draait met lagere voedingssnelheden (vf=1,200 mm/min) om doorbuiging van het gereedschap, klappersporen en freesbreuk te voorkomen. Dit verlengt de cyclustijden met 300% tot 500% bij identieke nominale featurevolumes.
Dazao dynamische voorbewerkingskosten-Reductiekader
· Hoog-efficiënt volumetrisch frezen (HEM):Implementeer trochoïdale gereedschapsbanen met hoge-snelheid en behoud een constante radiale gereedschapsaangrijpingshoek (θeKleiner dan of gelijk aan 40∘), keeping chip thickness constant and maximizing material removal rates (MRR >800 cm3/min bij 6061-T651).
· Modulaire meer-delige DFM-re-engineering:Als een integraal ontwerp een BTF-verhouding genereert die hoger is dan 10:1, evalueert Dazao Engineering het splitsen van de monolithische structuur in twee in elkaar grijpende subconstructies, vastgemaakt met precisie paspennen en structurele bevestigingsmiddelen. Deze aanpak vermindert het grondstoffenverbruik met wel 60% en verkort de cyclustijden met meer dan 45%.
CNC-productieprocesworkflow voor componenten van billet-aluminium
Precisie-uitvoering tijdens debewerkingsproces van aluminiumstavenvereist systematische workflowcontrole, van de voorbereiding van de grondstoffen tot de uiteindelijke uitvoering van het multi{0}}-gereedschapspad.
Stock Squaring, datumoverdracht en oppervlakte-de-oxidatie
Hoge-precisieBewerking van blokaluminiumblokkenbegint met het zagen van rechthoekige plano's of ronde knuppels uit masterstock met een extra bewerkingstoeslag van 3,0 mm tot 5,0 mm per zijde.
1. Oppervlakte-de-oxidatie:Geëxtrudeerd en gewalst knuppelmateriaal vertoont aan de buitenkant een geoxideerde laag met een ongelijkmatige micro-hardheid. Door naar alle zes de zijden te kijken, wordt deze oppervlaktelaag verwijderd en ontstaat een loodrechtheid binnen ±0,010 mm.
2. Vaststelling van het primaire datum:Bij de eerste instelling worden drie primaire referentiepunten (A, B, C) bewerkt. Speciale gereedschapsgaten of nauwkeurig geslepen buitenreferentievlakken voorkomen cumulatieve nulpuntverschuiving tijdens bewerkingssequenties met meerdere- instellingen.

Machinekinematica: opspanning op 3- assen vs. nauwkeurigheid bij 5 assen met enkele instelling
Het kiezen van de juiste machinekinematica bepaalt rechtstreeks de dimensionale herhaalbaarheid, geometrische ware positietoleranties en algemene cyclustijdenbillet aluminium CNC-onderdelen. Ingenieurs kunnen naar onze verwijzenstandaard aluminium CNC-bewerkingstoleranties gidsvoor gedetailleerde precisieclassificaties.
· 3-assige bewerking:Vereist drie tot zes individuele armatuuropstellingen om prismatische geometrieën te verwerken. Elke heropspanning van een werkstuk brengt fouten in de nulpuntoverdracht met zich mee (±0,025 mm tot ±0,050 mm), waardoor de arbeidskosten en de geometrische tolerantie- toenemen.
· 5-assige gelijktijdige bewerking:Een tapcentrum met 5- assen maakt een enkele- opstellingsverwerking van vijf toegankelijke vlakken mogelijk. Werkelijke positietoleranties van kritische hartlijnen van de boring tot externe lokalisatiereferenties kunnen binnen ±0,010 mm worden aangehouden. In complexe hydraulische spruitstukken worden diepe vloeistofpoorten met samengestelde hoek bewerkt zonder op maat gemaakte samengestelde hoekbevestigingen.
|
Bewerkingsconfiguratie |
Hoeveelheid instellen |
Datumstapel-risico |
Geometrische tolerantiemogelijkheden |
Machine-uurkosten |
|
3-assige verticale frees |
4 tot 6 opstellingen |
Hoog (±0,050 mm) |
Vlakheid: 0,025 mm, Positie: ±0,035 mm |
Laag ($45 tot $65/uur) |
|
4-assige horizontale freesmachine (HMC) |
2 Opstellingen |
Matig (±0,020 mm) |
Vlakheid: 0,015 mm, Positie: ±0,020 mm |
Gemiddeld ($75 tot $95/uur) |
|
5-assig tapcentrum |
1 tot 2 instellingen |
Minimaal (±0,008 mm) |
Vlakheid: 0,008 mm, Positie: ±0,010 mm |
Hoger ($110 tot $150/uur) |
Hoge-freesdynamiek, gereedschapscoatings en ingebouwde-randpreventie
Subtractiefhet bewerken van aluminiumomvat extreme materiaalverwijderingspercentages (MRR), waarbij de aangrijping van het snijgereedschap, het thermisch beheer en de spaanafvoer de integriteit van het oppervlak en de dimensionele stabiliteit bepalen.
1. Kinematica, radiale spaanverdunning en onderdrukking van harmonische chatter
Bij het voorbewerken van knuppelaluminium met dynamische trochoïdale paden waarbij radiale aangrijping (ae) is minder dan 30% van de freesdiameter (Dc), de werkelijke spaandikte (hmaximaal) is aanzienlijk dunner dan de geprogrammeerde voeding per tand (fz). Machinisten moeten radiale spaanverdunningscompensatie toepassen om de juiste spaanbelasting te behouden en wrijving van het gereedschap te voorkomen:

· Gereedschapsgeometrieselectie:Vingerfrezen geconfigureerd met verschillende spaanruimtes en variabele spiraalhoeken (37∘/40∘/45∘) verstoren de harmonische frequentiekoppeling tijdens deep pocket-profilering, waardoor regeneratief gebabbel wordt geëlimineerd.
· Harkhoekontwerp:Positieve primaire hellingshoeken tussen 15∘en 22∘verminderen de schuifweerstand van de snijkant, waardoor de snijtemperaturen onder het plastic hechtingspunt worden verlaagd.
2. Snijgereedschapsubstraten en gespecialiseerde coatingmetallurgie
Aluminiumlegeringen vertonen een sterke chemische affiniteit voor bindmiddelelementen (zoals kobalt) in wolfraamcarbidegereedschappen. Bij lokale afschuiftemperaturen tussen 200°C∘C en 350∘C, aluminium diffundeert en druk-last op het harkvlak, waardoor een Built-Up Edge (BUE) ontstaat.
Het selecteren van de juiste oppervlaktebehandeling van het gereedschap is verplicht om adhesie te voorkomen:
|
Gereedschapsmateriaal en coatingtype |
Coatinghardheid (HV) |
Wrijvingscoëfficiënt (μ versus staal/al) |
Maximale servicetemp |
Chemische compatibiliteit met billet aluminium |
|
Gepolijst ongecoat micro{0}}korrelcarbide |
1.600 tot 1.800 |
0,30 tot 0,40 |
600∘C |
Goed:Spiegel-gepolijste fluiten (Ra<0.05 μm) minimize mechanical keying. |
|
Titaandiboride ( TiB2TiB2 ) PVD |
3.000 tot 3.500 |
0,15 tot 0,22 |
850∘C |
Uitstekend:Chemisch inert voor non-ferro-aluminium; voorkomt secundair lassen. |
|
Diamond-Net als Carbon (DLC / ta-C) |
4.000 tot 6.000 |
0,05 tot 0,10 |
450∘C |
Superieur:Ultra-lage wrijving; ideaal voor droge afwerking op hoge-snelheid en dunne vloeren. |
|
Polykristallijne diamant (PCD) inzetstukken |
8.000 tot 10.000 |
0,05 tot 0,08 |
700∘C |
Maximale levensduur:Extreme slijtvastheid voor hoge-siliciumaluminiumkwaliteiten. |
|
TiAlN / AlCrN (vermijd voor aluminium) |
3.200 tot 3.600 |
0,50 tot 0,70 |
900∘C |
Catastrofaal falen: Aluminium in de coating veroorzaakt onmiddellijke chemische vreten. |
3. Thermische expansiemechanica en in-procesdeelgroei
Aluminium heeft een hoge thermische uitzettingscoëfficiënt (=23.1×10⁻⁶/K voor 6061-T651). Voorbewerken met hoge snelheid genereert aanzienlijke plaatselijke thermische belastingen. Als een grote structurele knuppel opwarmt vanaf de omgevingstemperatuur in de werkplaats (20∘C) tot snijtemperaturen (45∘C), wordt de lineaire dimensionale groei berekend als:
ΔL=L0⋅ ⋅ΔT
Voor een plaat van 500 mm met ΔT=25∘C:ΔL=500 mm×(23,1×10−6)×25=+0.288 mm
Een thermische uitzetting van +0.288 mm overschrijdt de standaard tekentoleranties (±0,025 mm). Als de laatste afwerkingsgangen worden uitgevoerd terwijl het onderdeel heet blijft, krimpt het voltooide onderdeel buiten de tolerantie wanneer het terugkeert naar de omgevingstemperatuur. Dazao past thermische inweekperioden toe en in-machine-spindelaanraking-meetcycli van de sonde na het voorbewerken om het evenwicht te verifiëren voorafgaand aan de definitieve dimensionering.
4. Strategie voor koelvloeistoftoediening: hoge-druk TSC vs. overstroming vs. MQL
Effectieve spaanafvoer voorkomt het opnieuw snijden van spanen, vastlopen van het gereedschap en krassen op het oppervlak in diepe zakken:
· Hoge-druk door-spilkoelvloeistof (TSC bij 7,0 MPa/1000 PSI):Vloeistofstralen met hoge- snelheid die direct bij de snijpunt naar buiten komen, breken continue vezelige aluminiumspanen in korte naalden en blazen ze uit holtes dieper dan 50 mm. Dit zorgt voor thermische stabilisatie over het hele werkstuk.
· Minimale hoeveelheid smering (MQL):Vernevelde synthetische esteroliedruppeltjes (1 μm tot 5 μm) geleverd met schone perslucht van 0,6 MPa. MQL elimineert de kosten voor vloeistofafvoer en thermische schokken op hardmetalen gereedschappen, maar vereist luchtafvoerkappen met hoge- snelheid om spanenophoping uit diepe verticale blinde zakken te verwijderen.
· Standaard overstromingskoelvloeistof (0,4 MPa tot 0,8 MPa):Effective for external profile milling, but lacks the kinetic energy required to evacuate deep enclosed cavities, resulting in chip re-cutting and degraded surface finishes (Ra >1.6 μm).
Design for Manufacturability (DFM)-regels voor machinaal bewerkt aluminium
Door de componentgeometrie te optimaliseren, wordt de bedrijfstijd-van de machine verkort en worden de uitvalrisico's beperktbillet aluminium voor precisiebewerking. Voor een uitgebreid overzicht van de modelleringsregels raadpleegt u onzeontwerprichtlijnen voor CNC-bewerking van aluminium.

Kamerdiepte-tot-straalverhoudingen, wanddiktes en draaddieptes
· Zakhoekradii:Houd de hoekradius R Groter dan of gelijk aan 0,2×Kamerdiepte H. Voor een kamerdiepte van 40 mm specificeert u een interne hoekradius van minimaal R8 mm. Hierdoor kan een stijve vingerfrees van ∅12 mm of ∅16 mm het profiel voltooien zonder voortdurende hoekvertraging of klapperen.
· Wanddiktelimieten: Avoid wall thicknesses below 0.8 mm on tall unsupported vertical fins (H/t>10). Drukken aan de zijkant van het snijgereedschap zorgen ervoor dat dunne wanden elastisch doorbuigen tijdens de bewerking, waardoor tapsheidsfouten en klappersporen ontstaan.
· Tapgaten:De diepte van de draadaangrijping mag niet groter zijn dan 2,0 x nominale draaddiameter (2D). Het ingrijpen van schroefdraad voorbij 2D levert geen meetbare toename van de uittrekkracht- op in 6061-T651 en vergroot het risico op tapbreuk tijdens het tappen in blinde gaten.
Anodiseren van dimensionele groei en precisie-boringtolerantie
Anodiseren is een conversiecoating die basismetaal verbruikt en een aluminiumoxidelaag op het buitenoppervlak creëert. Bij het maken van productietekeningen moeten engineers verantwoording afleggenType II en Type III hardcoat anodisatiespecificatiesom dimensionale verschuivingen na- de behandeling te berekenen tijdens de CAD-modelleringsfase:
ΔOppervlakteafmetingen (per vlak)=+(totale laagdikte×0,50)
ΔBuitendiameter (OD)=+(2×Totale laagdikte×0,50)=+Totale laagdikte
ΔBinnendiameter (ID)=−(2×Totale laagdikte×0,50)=−Totale laagdikte
· MIL-A-8625 Type II anodiseren (klasse 1 en 2):Typische totale laagdikte is 10 μm tot 20 μm (0,0004 tot 0,0008 inch). De helft van de dikte dringt door in de ondergrond en de helft hoopt zich op aan de buitenkant. Diameters nemen toe of af met 10 μm tot 20 μm.
· MIL-A-8625 Type III Hardcoat-anodisatie:De laagdikte varieert van 45 μm tot 60 μm (0,0018 inch tot 0,0024 inch). De buitendiameters nemen tot 0,060 mm toe, terwijl de binnendiameters met 0,060 mm krimpen.
Precisielagertappen en kritische paspengaten met H7-toleranties (kleiner dan of gelijk aan +0.015 mm) moeten worden afgedekt voorafgaand aan de hardcoating of de laatste -geslepen/gezoete post-anodisatie.
Economische break-evenanalyse: wanneer moet u overstappen van Billet CNC naar gietstukken?
Selecteren tussenbillet versus gegoten aluminium CNCVoor machinale bewerking is het nodig om niet-terugkerende investeringen in engineeringgereedschap (NRE) te vergelijken met productievolumes.
|
Parameter |
Solid Billet CNC-bewerking |
Hogedrukspuitgieten (HPDC) + CNC |
Gesloten-Stempelsmeden + CNC-afwerking |
|
Initiële gereedschaps-/matrijskosten (NRE) |
$0 |
$ 25.000 tot $ 60,000+ |
$35.000 tot $80,000+ |
|
Eerste artikelinspectie (FAI) Doorlooptijd |
3 tot 7 dagen |
8 tot 14 weken |
12 tot 18 weken |
|
Flexibiliteit bij ontwerpiteratie |
Onmiddellijk (G-code-update) |
Hoge kosten ($ 5.000 tot $ 20.000 malmodificatie) |
Extreme kosten (nieuwe dobbelsteen vereist) |
|
Materiaalopbrengst/afvalpercentage |
60% tot 90% Swarf |
5% tot 10% trimverlies |
10% tot 15% flitsverlies |
|
Cyclustijd van bewerkingsspindel |
Lang (100% subtractief) |
Kort (alleen kritische datums voltooien) |
Kort (alleen kritische datums voltooien) |
|
Optimale economische productierun |
1 tot 500 eenheden |
2.500 tot 100,000+ eenheden |
1.000 tot 50,000+ eenheden |
Tooling NRE versus afschrijvingsmodellen per stukprijs
At small quantities (1 to 500 pieces), billet machining delivers the lowest total program cost by eliminating five-figure tooling outlays. When scaling into sustained high-volume production (>2.500 stuks per jaar), hoge-drukspuitgieten betaalt de initiële investeringen in gereedschap snel terug via cyclustijden van minder- minuten.
NPI-prototyping Behendigheid en uitvoering van technische wijzigingsorders
Tijdens de fasen van de introductie van nieuwe producten (NPI) veranderen de productgeometrieën regelmatig. Een interne rib of sensorzak aanpassenCNC-gefreesde aluminium onderdelenvereist een CAD/CAM-programmarevisie die binnen enkele uren wordt voltooid, zonder gereedschapskosten.
Voor het aanpassen van een gehard stalen matrijs-gietmatrijs zijn vaak langzame EDM-lasprocessen of volledige herbouw van de matrijs nodig, waardoor de productietijd met weken wordt vertraagd.
Precisie Billet-productie en kwaliteitsverificatie bij Dazao
Betrouwbare, hoge-precisie producerenCNC-onderdelenvereist strikte controle over de temperatuur van de grondstoffen, klemmethoden en uitvoering van het gereedschapspad:
1. Geef altijd aanT651gemoedsrust ten opzichte van standaard T6 voor structurele componenten met een hoog-materiaal-verwijdering om kromtrekken na- de machinale bewerking te voorkomen.
2. Neutraliseer interne restspanningen door middel van symmetrische voorbewerkingsreeksen en ontkoppelde,- opspanningen met lage spanning vóór de afwerking-.
3. Beheer de koop{1}}tot- vliegverhoudingen en hoekradiusverhoudingen (H/R kleiner dan of gelijk aan 5:1) tijdens de DFM-fase om niet-lineaire machinecyclustijdkosten te voorkomen.
Xiamen Dazao Machinery bedient geavanceerde 3-assige, 4-assige horizontale en toegewijde machinesmulti--assige CNC-bewerkingsdiensten met 5 assengebruikmakend van tapcentra met een hoge-stijfheid. Met eigen-Zeiss-coördinatenmeetmachines (CMM) en optische profielmeters levert Dazao gecertificeerdeprecisiebewerking van billet aluminiumdiensten voor structurele prototypes en productieruns.

Veelgestelde vragen over de bewerking van billet-aluminium
01.Waarom trekt een dun-wandige 6061 aluminium plaat krom na CNC-frezen?
02.Is billet aluminium altijd sterker dan gegoten of gesmeed aluminium?
03.Wat veroorzaakt vlekkerige kleurvariaties bij het anodiseren van 5-assig bewerkte knuppelonderdelen?
04.Waarom verhoogt een hoge Buy{0}}to-Fly-ratio de kosten voor het bewerken van knuppels zo aanzienlijk?
05.Hoe diep moeten de schroefdraadgaten zijn in machinaal bewerkte 6061-T651-componenten?
06.Hoe beïnvloeden interne hoekradii de bewerkingskosten in diepe aluminium kamers?


